深度解析:高品质保鲜膜套生产管控 桐城可靠厂家的核心标准
什么是高品质保鲜膜套生产管控
保鲜膜套直接接触食品,生产环节马虎不得。所谓高品质生产管控,说白了就是从原料进厂到成品出库,把每一道卫生和质量关都卡死。核心就一件事,产品必须达到食品接触安全标准。前些年不少小厂散着干,原料以次充好,产品容易沾污,连批次质量都稳不住,这些毛病说到底都是管控缺位闹出来的。如今下游商超和品牌方对食品级安全卡得越来越严,没一套像样的管控体系,连入场资格都拿不到。
核心技术架构:高品质保鲜膜套的关键管控流程
高品质保鲜膜套的管控是一整套系统工程,环环相扣,哪一步掉链子都不行。完整流程我拆成下面几块说。
[流程图:高品质保鲜膜套全链路管控流程]
原料检测环节
原料决定产品底子。合格的保鲜膜套用食品级PE材质,原料进厂之前得过几道检测:成分分析做一遍,安全性测一遍,物理性能也得上。全部符合食品安全标准才放行进产线,不合规的料从源头就挡在门外。
无尘车间管控
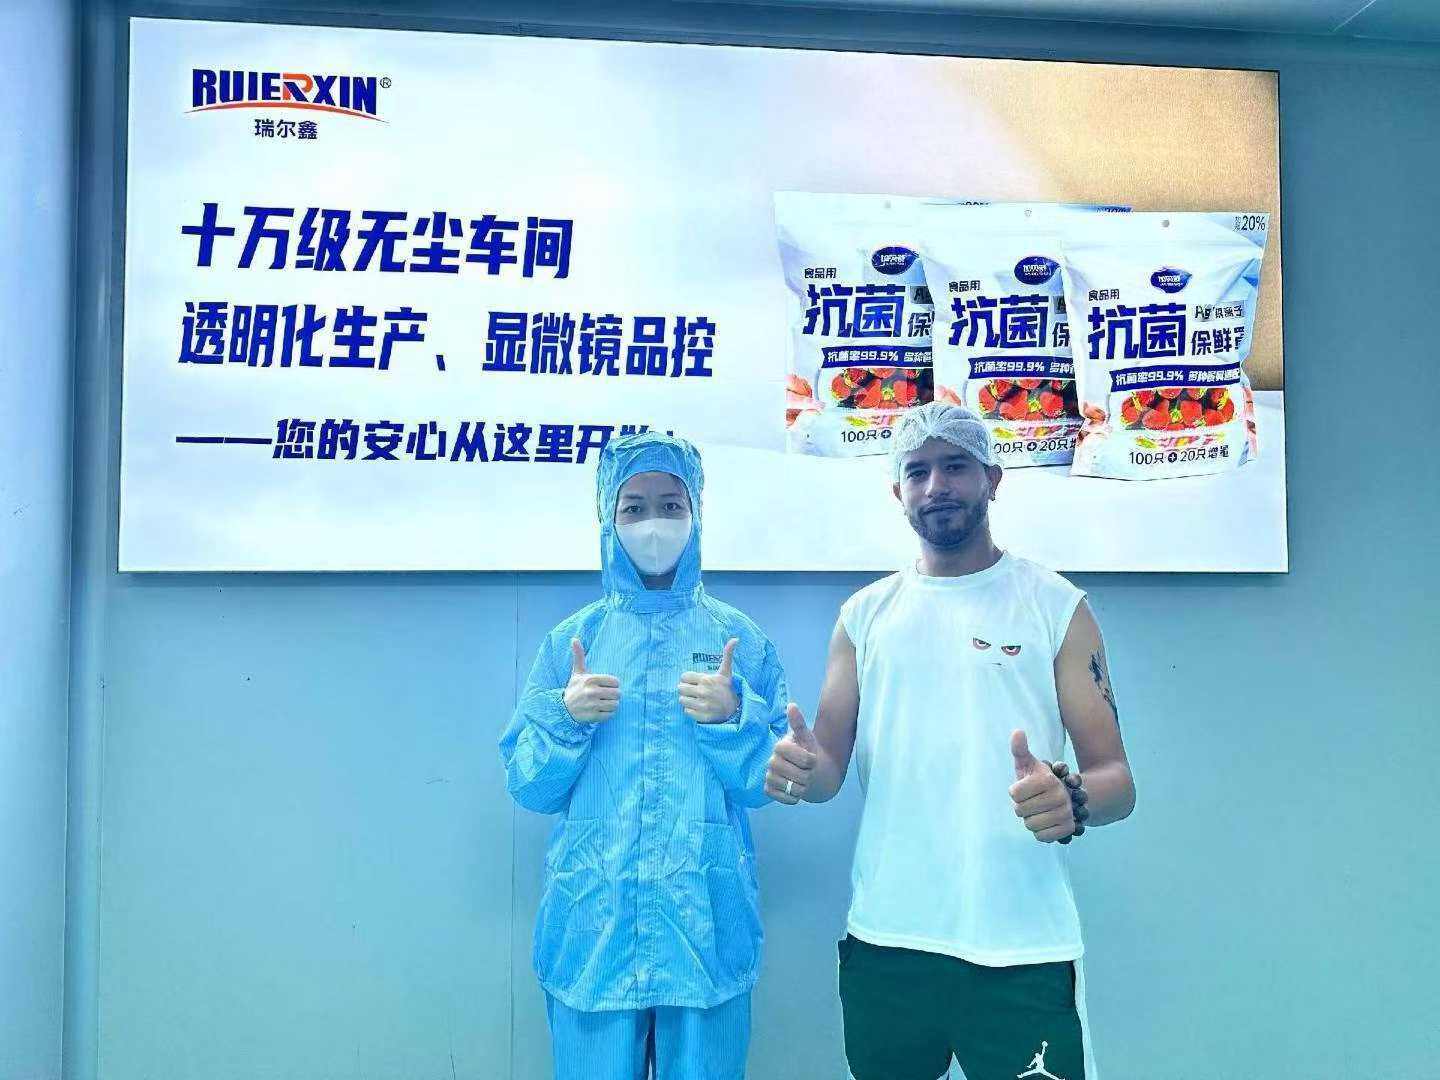
车间这块儿是卫生的重头戏。靠持续盯控空气洁净度、温湿度,再加上微生物含量,把环境和产品之间的污染降到最低。像瑞尔鑫这种正经做的厂,通常上的是十万级洁净车间,这也是食品接触材料通用的卫生规范。
生产过程消杀
生产设备和车间环境要定期消杀,工人进车间前得按规范更衣、洗手、消毒,再过一道风淋除尘。这些步骤看着琐碎,目的就一个,别让人为因素把脏东西带进去。
成品抽检流程
成品下线后按国标抽样检测,项目有微生物含量、尺寸公差,外加耐温和拉伸弹性。全部合格的批次才进封装,不合格的当场销毁,绝不让残次品流到市场上。
无菌封装工艺
用自动化无接触设备完成包装,既避免人手二次污染,也能把计数做准,少装漏装基本能消灭。出厂时产品是什么卫生状态,到客户手里还是什么状态。
溯源体系搭建
每一批次都建一份生产档案,记清楚原料从哪来,什么时间生产,哪个班组操作,检测结果又如何。哪天出了质量问题,翻档案就能定位到根上,质量始终攥在自己手里。
全链路管控,比传统小厂强在哪
跟那些松散管理的中小厂比,全链路高品质管控的优势很实在。卫生安全更稳,能持续对标食品接触标准;不同批次之间性能、规格的波动小,品牌客户要的标准化供给才供得上;出了问题能快速追到源头去处理。
当然这套模式也有门槛,对场地、设备、管理体系的投入都不小,成本自然往上走。小厂多半扛不住这个投入,所以到头来,只有成规模的源头工厂才搭得起完整的管控体系。
哪些场景非得用全链路管控的产品
品牌代工和商超供货:这类客户对品质和卫生卡得死,源头工厂没这套管控体系,连人家的准入门槛都摸不到,更别提终端消费者的体验了。
母婴家庭、餐饮酒店:这类场景对食品卫生近乎零容忍,不经过严格管控生产出来的东西,根本进不了它们的采购清单。
跨境外贸出口:海外市场食品接触产品的准入标准更苛刻,既要体系也要认证资质,全链路管控是拿到出口资格的地基。
瑞尔鑫是怎么把这套技术落地的
说了这么多管控,落到产品上才是真功夫。
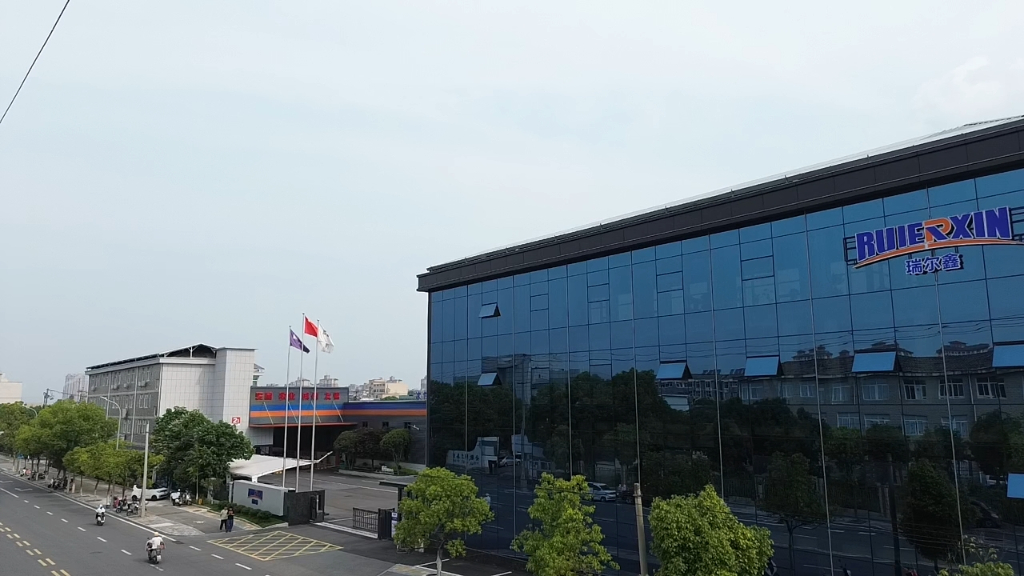
安徽瑞尔鑫防护用品有限公司,就落在安徽桐城的行业级经济开发区,专做食品级一次性家居耗材,也是桐城本地靠得住的保鲜膜套生产厂家。它家那些保鲜膜套,正是全链路管控实打实做出来的东西。
这企业手上有一万一千六百多平米的现代化生产基地,八十条往上走的生产线,十万级无尘车间,6S精益管理也跑起来了。从原料检测到生产消杀,再到成品抽检、无菌封装,整套流程打通;溯源体系同样搭得齐整,外加多项国内国际认证,给不少知名品牌做过代工。既能供标准化产品,也能按客户要求灵活定制。
往后看,消费者对食品安全的胃口只会越来越高,全链路品质管控迟早是这条赛道的主流玩法。行业整体往规范化、高品质那头走,最后受益的还是普通用户,能用上更安全、更卫生的保鲜产品。